
Od starověku a vlastně až do konce 16. století se mince vyráběly ručním ražením, což byla technika, při níž se každá mince vyráběla samostatně. Tento proces vyžadoval přesnou přípravu, koordinaci několika lidí a vysokou úroveň řemeslné zručnosti. Ražba mincí probíhala v jasně definovaných fázích.
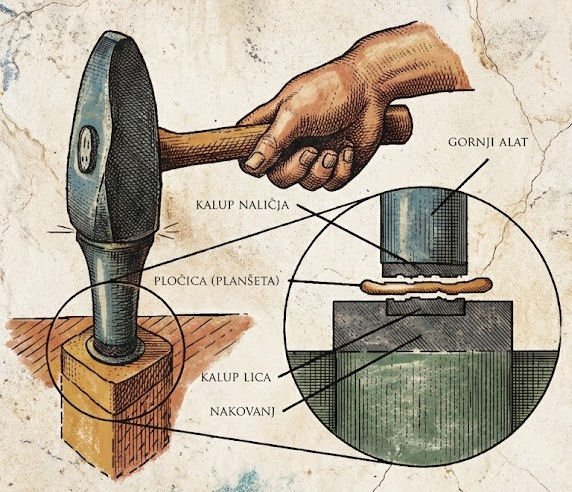
1. Příprava kovového podkladu. Prvním krokem bylo vytvořit prkna, tedy malý, přibližně kruhový kousek kovu. Jako surovina se používalo zlato, stříbro nebo bronz, v závislosti na druhu a nominální hodnotě mince. Hmotnost mincového polotovaru byla předem stanovena a přísně kontrolována. Těsně před ražbou se mincovní pláty často zahřívaly, aby kov změkčel a snáze přijal otisk raznice.
2. Příprava pracovního prostoru. Jako základ posloužil jeden obrovský kus. kovadlina, které bylo často upevněno v dřevěném nebo kamenném bloku. Stabilita kovadliny měla zásadní význam pro kvalitu kovářské práce i pro bezpečnost při práci.
3. Nasazení obličejové formy. U kovadlina Bylo to pevně uchycené. Forma na obličej, spodní raznice s vyrytým rubem mince. V římských dobách byl na lícní straně nejčastěji vyobrazen portrét císaře spolu s příslušným nápisem. Raznice byly vyrobeny z tvrdého kovu a vyřezávány zručnými řemeslníky nebo jejich pomocníky.
4. Montáž prkna. Rozcvičil se tablet (slate) byl umístěn na Forma na obličej pomocí speciálních kleští nebo upínacích nástrojů. Kovadlina musela být správně umístěna a vycentrována, aby bylo zajištěno kvalitní kování. Jakýkoli pohyb v této fázi by mohl vést k nesprávnému vyrovnání nebo neúplnému kování.
5. Nasazení zadní formy. Bylo to položeno na prkno shora. zadní forma, na které byl vyražen negativní motiv rubové strany mince. Na rubové straně byly často vyobrazeny božstva, personifikace, symboly vítězství nebo architektonické motivy. Rubová raznice byla nedílnou součástí z nejlepších nástrojů, který byl umístěn svisle nad pracovním stolem.
6. Umístění horního nástroje. Horní nástroj Opatrně jej přitlačil k prknům a umístil tak kus rozžhaveného kovu přesně mezi ně. forma na obličej i zadní forma.Správné vycentrování mělo zásadní význam pro estetickou i technickou kvalitu mince.
7. Úderná síla a proces kování. Posledním a nejdůležitějším krokem byl silný úder těžkým kladivem shora. z nejlepších nástrojů.Síla úderu současně vtiskla do kovu motivy z obou forem:
- Forma na obličej zanechalo to stopu na spodní straně prkna
- zadní forma Zanechalo to stopu na horní straně.
Za ideálních podmínek stačil jeden silný úder, i když někdy byly potřeba dva.
8. Vyjmutí formy a vyjmutí peněz. Po úderu zadní forma byla odstraněna. Ražené peníze byly odebrány z forma na obličej, často za pomoci kleští. Nevydařené nebo špatně vykované kusy bylo možné překovat nebo odložit k roztavení.
9. Chlazení a řízení. Hotové mince se nechaly vychladnout. Zkontrolovala se jejich hmotnost, čitelnost nápisů a celková kvalita reliéfu. Do oběhu byly uvolněny pouze ty exempláře, které splňovaly požadavky.
V římských mincovnách (lat. workshop) Kování bylo týmovou prací. Na kování se zpravidla podílely tři osoby:
- podpora – položil tabletu na formu na obličej
- malleator Klepal kladivem na horní nástroj.
- signatář – dělník, který má na starosti přidržování horní části nástroje, a podle některých zdrojů také mistr, který odpovídá za dohled a celkovou kvalitu kování.
Měl na starosti výrobu forem a jejich gravírování. sochař.
Vzhledem k ručnímu kování byla každá mince jedinečná. Během kování se často vyskytovaly nesrovnalosti, jako například nepřesné ražby, nerovnoměrná tloušťka a nepravidelné okraje. Stejně tak každá raznice vydržela pouze malý počet úderů, než praskla nebo se rozpadla. Proto bylo nutné pro stejný typ mince vyrobit větší počet razidel, která však kvůli ruční výrobě nebyla zcela identická.
Právě tyto vlastnosti a zmíněná technologie ražby vedly ke vzniku velkého množství různých exemplářů mincí a jejich variant, což v konečném důsledku obohatilo numismatiku.
Autor: Zlatko Viščević
Obrázky: Numex – Obchod s mincemi, bankovkami a militáriemi [www.numex.hr]