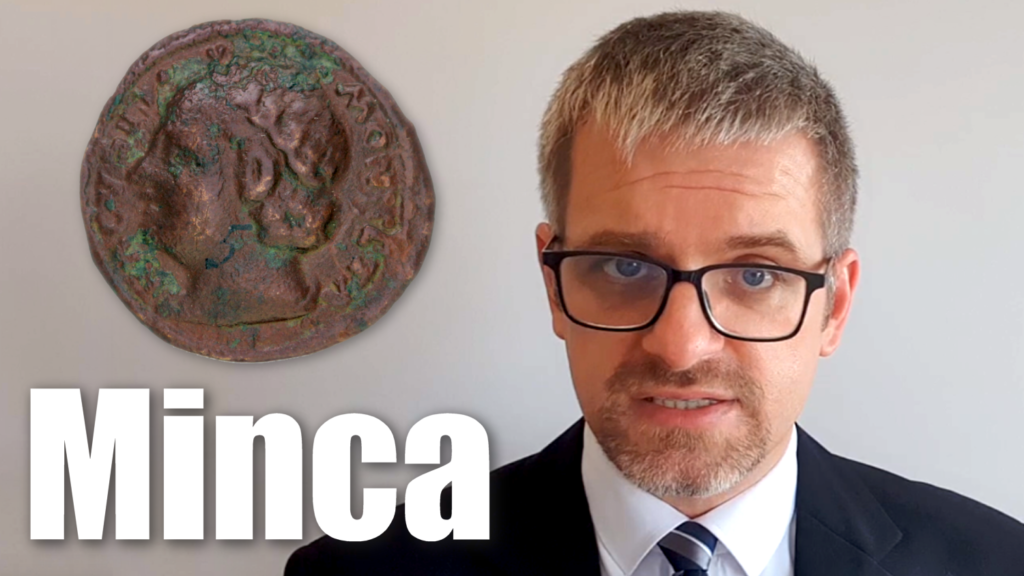

Desde la Antigüedad, y de hecho hasta finales del siglo XVI, el dinero se acuñaba a mano, una técnica en la que cada moneda se fabricaba individualmente. El proceso requería una preparación minuciosa, la coordinación de varias personas y un alto grado de destreza artesanal. La acuñación se llevaba a cabo en etapas claramente definidas.
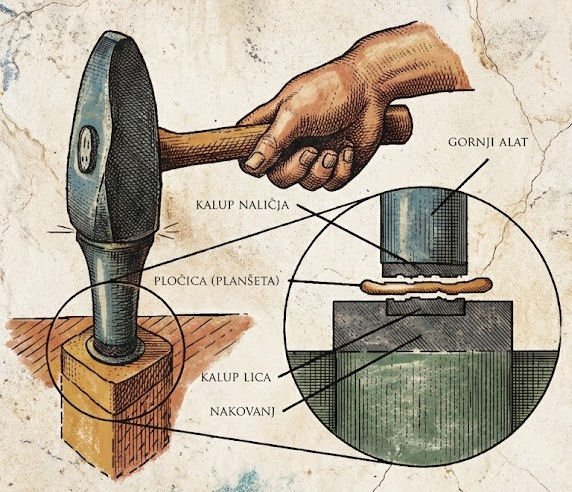
1. Preparación de la base metálica. El primer paso fue crear tablones, es decir, una pieza de metal pequeña y de forma aproximadamente circular. Se utilizaba oro, plata o bronce como materia prima, dependiendo del tipo y la denominación de la moneda. La masa de la plancha estaba predeterminada y se controlaba estrictamente. Justo antes de la acuñación, las planchas solían calentarse para que el metal se ablandara y adoptara más fácilmente la impresión del troquel.
2. Preparación del área de trabajo. Una de enormes dimensiones sirvió de cimientos. yunque, que a menudo se fijaba a un bloque de madera o de piedra. La estabilidad del yunque era fundamental para la calidad del trabajo en la forja y para la seguridad de la operación.
3. Colocación del molde facial. U yunque Estaba bien sujeto. Molde facial, el troquel inferior, en el que se grababa el reverso de la moneda. En la época romana, el anverso solía mostrar el retrato del emperador, acompañado de la inscripción correspondiente. Los troqueles se fabricaban con metal duro y los grababan artesanos expertos o sus ayudantes.
4. Colocación de la tabla. Calentamiento tableta (pizarra) se colocó en Molde facial utilizando alicates especiales o herramientas de sujeción. El yunque debía colocarse y centrarse correctamente para garantizar un buen forjado. Cualquier movimiento en esta fase podía dar lugar a un forjado desalineado o incompleto.
5. Colocación del molde trasero. Se colocó sobre la tabla desde arriba. molde trasero, que presentaba el motivo negativo del reverso de la moneda. El reverso solía representar deidades, personificaciones, símbolos de victoria o motivos arquitectónicos. El troquel del reverso era una parte integral de de la herramienta principal, que se colocaba en posición vertical sobre el banco de trabajo.
6. Colocación de la herramienta superior. La herramienta superior Lo presionó con cuidado contra la tabla, colocando la pieza de metal calentada exactamente entre ambas. molde para caras i molde trasero.Un centrado adecuado era fundamental para la calidad estética y técnica de la moneda.
7. Fuerza de impacto y forja. El último paso, y el más importante, consistió en dar un fuerte golpe con un martillo pesado en la parte superior. de la herramienta principal.La energía del golpe grabó simultáneamente los motivos de ambos troqueles en el metal:
- Molde facial dejó una marca en la parte inferior de la tabla
- molde trasero dejó una marca en la parte superior
En condiciones ideales, bastaba con un golpe contundente, aunque a veces se necesitaban dos.
8. Retirada del molde y extracción del dinero. Tras el golpe molde trasero fue retirada. El dinero acuñado se retiró de molde para caras, a menudo utilizando alicates. Las piezas defectuosas o mal forjadas podían volver a forjarse o apartarse para su fundición.
9. Refrigeración y control. Las monedas acabadas se dejaron enfriar. Se comprobó el peso, la legibilidad de las inscripciones y la calidad general del relieve. Solo se pusieron en circulación los ejemplares que cumplían con los requisitos.
En las casas de la moneda romanas (lat. taller) La forja era un trabajo en equipo. Por regla general, en el proceso de forja participaban tres personas:
- apoyo – colocó la tableta sobre el molde facial
- malleator Estaba martilleando la herramienta de arriba.
- signatario – el obrero encargado de sujetar la parte superior de la herramienta y, según algunas fuentes, el maestro artesano responsable del control y de la calidad general de la forja.
Se encargaba de fabricar los moldes y de grabarlos. escultor.
Debido al martilleo manual, cada moneda era única. Durante el proceso de acuñación, eran habituales las irregularidades, como golpes desalineados, grosor desigual y bordes irregulares. Asimismo, cada troquel solo podía soportar un pequeño número de golpes antes de agrietarse o romperse. Por lo tanto, era necesario fabricar un mayor número de troqueles para un mismo tipo de moneda y, debido a su producción manual, estos no eran completamente idénticos.
Son precisamente estas características y la tecnología de acuñación mencionada las que han dado lugar a un gran número de ejemplares de monedas diferentes y sus variantes, lo que, en última instancia, ha enriquecido la numismática.
Autor: Zlatko Viščević
Imágenes: Numex – Tienda de monedas, billetes y artículos militares [www.numex.hr]