
Seit der Antike und bis zum Ende des 16. Jahrhunderts wurde Geld durch Handprägung hergestellt, eine Technik, bei der jede Münze einzeln gefertigt wurde. Der Prozess erforderte eine präzise Vorbereitung, die Zusammenarbeit mehrerer Personen und ein hohes Maß an handwerklichem Geschick. Die Münzprägung erfolgte in klar definierten Schritten.
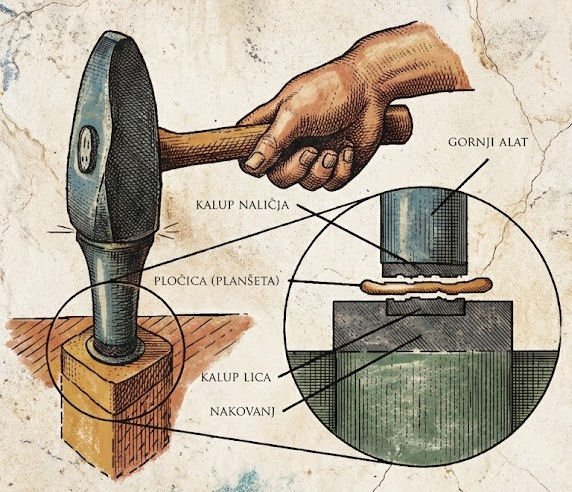
1. Vorbereitung des Metalluntergrunds. Der erste Schritt bestand darin, Bretter (Bretter), d. h. ein kleines, annähernd kreisförmiges Stück Metall. Je nach Art und Nennwert der Münze wurden Gold, Silber oder Bronze als Rohmaterial verwendet. Das Gewicht des Rohstücks war vorgegeben und wurde streng kontrolliert. Unmittelbar vor dem Prägen wurden die Münzrohlinge oft erhitzt, damit das Metall weicher wurde und den Abdruck der Prägeform leichter annahm.
2. Vorbereitung des Arbeitsbereichs. Ein riesiger davon diente als Fundament. Amboss, das oft in einem Holz- oder Steinblock befestigt war. Die Stabilität des Ambosses war entscheidend für die Qualität der Schmiedearbeit und die Sicherheit des Betriebs.
3. Anpassen der Gesichtsform. U Amboss Es war fest angebracht. Gesichtsform, die untere Prägeform mit der eingravierten Rückseite der Münze. In der Römerzeit zeigte die Vorderseite meist das Porträt des Kaisers, ergänzt durch die entsprechende Inschrift. Die Prägeformen bestanden aus hartem Metall und wurden von erfahrenen Handwerkern oder deren Gehilfen graviert.
4. Einbau der Diele. Aufgewärmt Tablet (Slate) wurde auf … platziert Gesichtsform mit speziellen Zangen oder Greifwerkzeugen. Der Amboss musste korrekt positioniert und zentriert werden, um ein gutes Schmiedergebilde zu gewährleisten. Jede Bewegung in dieser Phase konnte zu einem falsch ausgerichteten oder unvollständigen Schmiedergebilde führen.
5. Anbringen der Rückenform. Es wurde von oben auf die Planke gelegt. Rückenform, auf der das Negativmotiv der Rückseite der Münze abgebildet war. Die Rückseite zeigte häufig Gottheiten, Personifikationen, Siegesymbole oder architektonische Motive. Die Rückseitenprägeform war ein wesentlicher Bestandteil von des Top-Tools, das senkrecht über der Werkbank gehalten wurde.
6. Positionierung des oberen Werkzeugs. Das obere Werkzeug Er drückte es vorsichtig gegen die Bretter und platzierte das erhitzte Metallstück genau zwischen ihnen. Gesichtsform i Prägeform der Rückseite.Die korrekte Zentrierung war entscheidend für die ästhetische und technische Qualität der Münze.
7. Schlagkraft und Schmieden. Der letzte und wichtigste Schritt war ein kräftiger Schlag mit einem schweren Hammer von oben. des Top-Tools.Durch die Kraft des Schlags wurden die Motive beider Stempel gleichzeitig in das Metall eingeprägt:
- Gesichtsform Es hinterließ eine Spur auf der Unterseite der Planke.
- Rückenform Es hat auf der Oberseite eine Spur hinterlassen.
Unter idealen Bedingungen reichte ein kräftiger Schlag aus, obwohl manchmal auch zwei nötig waren.
8. Entfernen der Form und Entnahme des Geldes. Nach dem Schlag Rückenform wurde entfernt. Das geprägte Geld wurde aus der Gesichtsform, oft unter Verwendung einer Zange. Fehlgeschlagene oder schlecht geschmiedete Exemplare konnten neu geschmiedet oder zum Einschmelzen beiseitegelegt werden.
9. Kühlung und Steuerung. Die fertigen Münzen wurden zum Abkühlen beiseitegestellt. Das Gewicht, die Lesbarkeit der Inschriften und die Gesamtqualität des Reliefs wurden überprüft. Nur einwandfreie Exemplare wurden in Umlauf gebracht.
In römischen Münzstätten (lat. Workshop) Das Schmieden war eine Teamleistung. In der Regel waren drei Personen am Schmiedevorgang beteiligt:
- unterstützende Partei – Er legte die Platte auf die Gesichtsform.
- Malleator Er hämmerte auf das obere Werkzeug ein.
- Unterzeichner – der Arbeiter, der den oberen Teil des Werkzeugs hält, und einigen Quellen zufolge der Handwerksmeister, der für die Kontrolle und die Gesamtqualität der Schmiedearbeit verantwortlich ist.
Er war für die Herstellung der Gussformen und deren Gravur zuständig. Bildhauer.
Aufgrund des manuellen Prägevorgangs war jede Münze ein Unikat. Beim Prägen kam es häufig zu Unregelmäßigkeiten wie versetzten Prägungen, ungleichmäßiger Dicke und unregelmäßigen Rändern. Zudem hielt jede Prägeform nur eine geringe Anzahl von Schlägen aus, bevor sie Risse bekam oder zerbrach. Daher musste für denselben Münztyp eine größere Anzahl an Prägestempeln angefertigt werden, die aufgrund ihrer manuellen Herstellung nicht vollständig identisch waren.
Gerade diese Merkmale und die erwähnte Prägeweise haben zu einer Vielzahl unterschiedlicher Münzexemplare und deren Varianten geführt, was letztlich die Numismatik bereichert hat.
Autor: Zlatko Viščević
Bilder: Numex – Shop für Münzen, Banknoten und Militaria [www.numex.hr]